
Nối ống HDPE bằng phương pháp hàn nhiệt là kỹ thuật phổ biến trong thi công hệ thống cấp thoát nước nhờ độ bền cao và khả năng chống rò rỉ vượt trội. Tuy nhiên, để thực hiện đúng kỹ thuật, người thi công cần hiểu rõ quy trình và những lưu ý quan trọng. Bài viết sau sẽ hướng dẫn chi tiết nối ống HDPE bằng phương pháp hàn nhiệt, giúp bạn thi công hiệu quả và an toàn.
Giới thiệu về ống HDPE và phương pháp hàn nhiệt
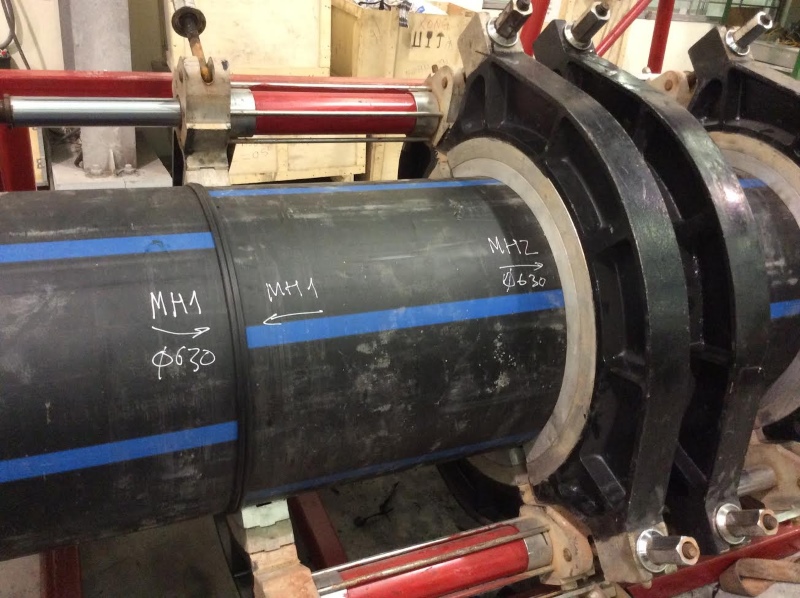
Ống HDPE (High Density Polyethylene) là một loại ống nhựa có độ bền cao, khả năng chịu áp lực tốt và chống ăn mòn vượt trội. Nhờ cấu trúc phân tử đặc biệt và khả năng chịu nhiệt, ống HDPE thường được sử dụng rộng rãi trong các hệ thống cấp thoát nước, dẫn khí, dẫn hóa chất và nhiều ứng dụng công nghiệp khác. Bên cạnh đặc tính bền vững, tuổi thọ sử dụng của ống HDPE có thể lên đến 50 năm nếu được thi công đúng kỹ thuật.
Một trong những phương pháp thi công phổ biến và hiệu quả nhất hiện nay là nối ống HDPE bằng phương pháp hàn nhiệt. Kỹ thuật này sử dụng máy hàn chuyên dụng để làm nóng chảy bề mặt hai đầu ống, sau đó ép lại với nhau để tạo thành một mối nối đồng nhất. Ưu điểm lớn nhất của phương pháp này là khả năng đảm bảo độ kín khít cao, hạn chế tối đa nguy cơ rò rỉ và duy trì sự ổn định của toàn bộ hệ thống đường ống.
Việc hiểu rõ đặc điểm của ống HDPE cũng như quy trình nối ống HDPE bằng phương pháp hàn nhiệt là điều cần thiết để đảm bảo hiệu quả và độ bền cho công trình. Trong các phần tiếp theo, chúng ta sẽ đi sâu vào hướng dẫn chi tiết kỹ thuật này.
Ưu nhược điểm khi nối ống HDPE bằng phương pháp hàn nhiệt
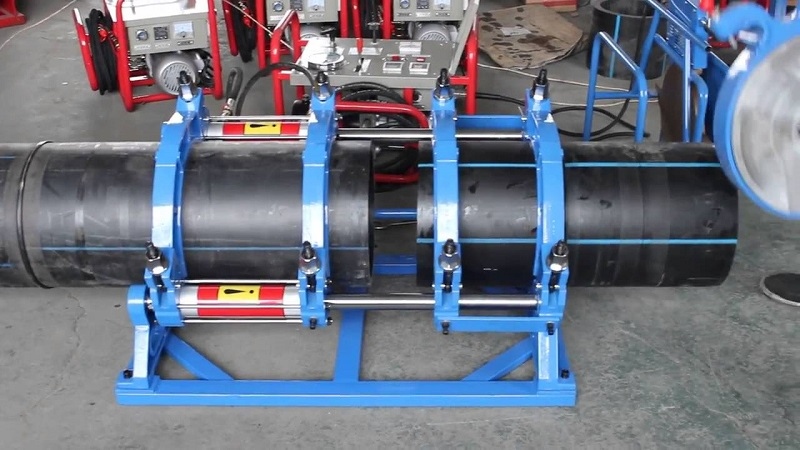
Kỹ thuật nối ống HDPE bằng phương pháp hàn nhiệt đang được sử dụng phổ biến trong nhiều công trình dân dụng và công nghiệp nhờ khả năng tạo mối nối chắc chắn, liền mạch và độ bền cao. Tuy nhiên, giống như bất kỳ phương pháp kỹ thuật nào, hàn nhiệt cũng tồn tại cả ưu điểm và hạn chế nhất định. Cụ thể:
Ưu điểm
- Tính kín khít cao: Mối hàn tạo ra sự liên kết đồng nhất giữa hai đầu ống, giúp hạn chế tối đa tình trạng rò rỉ trong quá trình sử dụng.
- Độ bền vượt trội: Sau khi được hàn nhiệt đúng kỹ thuật, mối nối có độ bền cơ học tương đương hoặc thậm chí cao hơn so với phần thân ống.
- Không cần sử dụng phụ kiện nối: Giảm chi phí vật tư phụ trợ và hạn chế rủi ro từ các kết nối cơ học như lỏng ren, vỡ phụ kiện.
- Phù hợp với nhiều môi trường: Phương pháp hàn nhiệt hoạt động hiệu quả cả trong môi trường khô ráo lẫn ẩm ướt, kể cả dưới lòng đất hoặc trong hệ thống cấp thoát nước lớn.
- Tối ưu hóa dòng chảy: Mối hàn liền mạch giúp giảm thiểu lực cản dòng, đặc biệt quan trọng trong các hệ thống dẫn nước, khí hoặc hóa chất.
Nhược điểm
- Yêu cầu thiết bị chuyên dụng: Phải sử dụng máy hàn nhiệt chuyên biệt, đôi khi có giá thành cao và cần được vận hành đúng cách.
- Đòi hỏi kỹ thuật cao: Người thực hiện cần được đào tạo bài bản, vì sai sót nhỏ trong nhiệt độ hoặc thời gian hàn có thể làm hỏng mối nối.
- Khó thi công trong không gian hẹp: Do cần đủ diện tích để đặt máy hàn và thực hiện thao tác ép hai đầu ống, nên không phù hợp với không gian nhỏ hẹp hoặc địa hình phức tạp.
- Thời gian thi công lâu hơn một số phương pháp khác: So với nối bằng phụ kiện ren hoặc gioăng, quá trình hàn nhiệt cần thời gian chuẩn bị và làm nguội mối hàn.
Hướng dẫn chi tiết cách nối ống HDPE bằng phương pháp hàn nhiệt
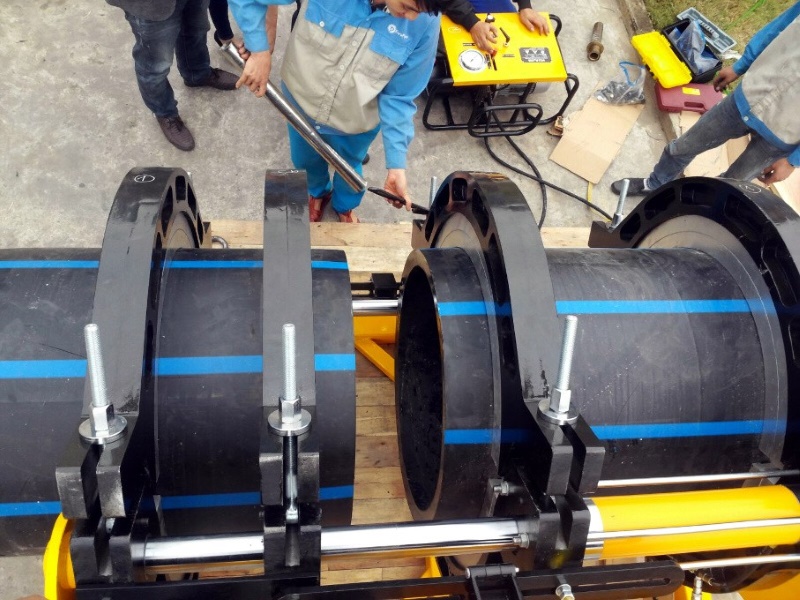
Nối ống HDPE bằng phương pháp hàn nhiệt là kỹ thuật phổ biến nhằm tạo ra các mối nối đồng nhất, chắc chắn và kín tuyệt đối. Để đạt hiệu quả tối ưu và đảm bảo an toàn thi công, quá trình hàn cần được thực hiện đúng quy trình kỹ thuật. Sau đây là hướng dẫn chi tiết từng bước mà bạn có thể áp dụng cho cả công trình dân dụng lẫn công nghiệp:
Bước 1: Chuẩn bị dụng cụ và vật liệu
- Máy hàn nhiệt chuyên dụng (máy hàn đối đầu hoặc hàn điện trở tùy vào loại ống).
- Dao tiện đầu ống (trimmer).
- Ê tô kẹp ống hoặc bộ gá giữ ống.
- Khăn sạch, cồn hoặc dung dịch vệ sinh bề mặt ống.
- Găng tay cách nhiệt và thiết bị bảo hộ cá nhân.
Bước 2: Cố định và làm sạch đầu ống
- Cố định hai đầu ống HDPE vào gá giữ máy hàn để đảm bảo đầu ống nằm thẳng hàng, không bị lệch.
- Sử dụng dao tiện để làm phẳng và loại bỏ lớp oxi hóa hoặc vết bẩn bám trên đầu ống.
- Dùng khăn sạch tẩm cồn vệ sinh kỹ bề mặt tiếp xúc của hai đầu ống, tránh để bụi bẩn hoặc hơi nước làm ảnh hưởng đến chất lượng mối hàn.
Bước 3: Gia nhiệt hai đầu ống
- Lắp tấm nhiệt vào giữa hai đầu ống, khởi động máy hàn và để nhiệt độ ổn định ở khoảng 200 – 220°C (tùy theo đường kính ống).
- Đẩy hai đầu ống tiếp xúc đều với tấm nhiệt và giữ nguyên trong một khoảng thời gian nhất định (thường từ 20 – 90 giây tùy kích cỡ ống).
- Khi thấy phần nhựa bắt đầu chảy đều và tạo gờ nhỏ, tiến hành rút tấm nhiệt ra.
Bước 4: Ép nối tạo mối hàn
- Nhanh chóng đẩy hai đầu ống đã được gia nhiệt lại với nhau theo trục thẳng đứng, không xoay, không lệch trục.
- Giữ chặt và duy trì lực ép đều trong suốt thời gian làm nguội (thường 5 – 15 phút).
- Không được tác động lực bên ngoài hoặc di chuyển mối nối trong quá trình làm nguội để tránh gây nứt, lệch hoặc hở mối hàn.
Bước 5: Kiểm tra mối nối sau khi hàn
- Sau khi mối nối nguội hoàn toàn, kiểm tra bằng mắt thường để đánh giá độ đồng đều và độ phẳng của vết hàn.
- Nếu cần kiểm tra áp suất, có thể sử dụng thiết bị thử kín để đánh giá độ kín khít của mối nối.
- Loại bỏ bavia nếu có, đảm bảo đường ống thông suốt.
Xem thêm: Tổng hợp các cách nối ống HDPE với ống thép có thể bạn chưa biết
Một vài điều cần lưu ý khi nối ống HDPE bằng phương pháp hàn nhiệt
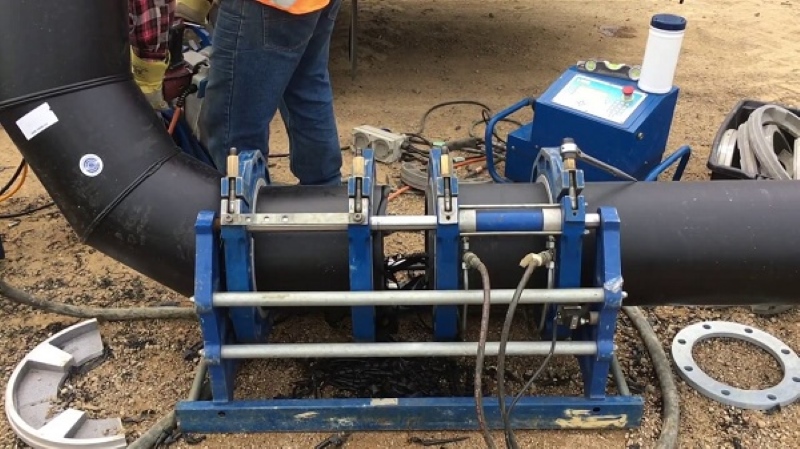
Mặc dù nối ống HDPE bằng phương pháp hàn nhiệt là một kỹ thuật hiệu quả và phổ biến, nhưng để đảm bảo mối hàn đạt chất lượng cao và độ bền lâu dài, người thi công cần tuân thủ một số nguyên tắc quan trọng. Một vài lưu ý mà bạn không nên bỏ qua trong quá trình thực hiện là:
- Lựa chọn đúng loại máy hàn và phụ kiện phù hợp với đường kính ống: Mỗi loại ống HDPE có kích thước và tiêu chuẩn khác nhau, vì vậy cần sử dụng máy hàn có khả năng điều chỉnh nhiệt độ và lực ép tương thích.
- Luôn vệ sinh sạch đầu ống và tấm nhiệt trước khi hàn: Bụi bẩn, dầu mỡ hoặc hơi ẩm còn sót lại trên bề mặt sẽ làm giảm chất lượng kết dính, gây rò rỉ hoặc phá vỡ mối nối sau một thời gian sử dụng.
- Đảm bảo hai đầu ống được căn thẳng trục tuyệt đối: Lệch trục khi hàn sẽ khiến mối nối bị biến dạng, tạo ra điểm yếu có thể nứt hoặc vỡ khi chịu áp lực cao.
- Không di chuyển hoặc va chạm vào mối hàn trong quá trình nguội: Mọi tác động vật lý trong giai đoạn làm nguội đều có thể làm biến dạng nhựa nóng, khiến mối hàn không còn kín khít.
- Tuân thủ đúng thời gian và nhiệt độ quy định khi hàn: Quá nóng sẽ làm nhựa chảy quá mức, còn quá nguội sẽ khiến không đủ kết dính. Cần điều chỉnh thời gian ép và nhiệt độ theo đúng tiêu chuẩn kỹ thuật.
- Kiểm tra mối nối sau khi hoàn tất: Dù đã thực hiện đúng kỹ thuật, vẫn cần kiểm tra lại mối hàn bằng mắt thường hoặc thử áp để đảm bảo không có lỗi phát sinh.
- Đảm bảo môi trường thi công khô ráo, không có gió mạnh hoặc nhiệt độ quá thấp: Điều kiện môi trường ảnh hưởng lớn đến tốc độ làm nóng và nguội của vật liệu nhựa, tác động trực tiếp đến chất lượng hàn.
Xem thêm: 7 Lưu ý khi sử dụng máy hàn HDPE để đảm bảo an toàn và hiệu quả
Gợi ý địa chỉ cung cấp máy hàn ống HDPE uy tín, chất lượng
Trong số các đơn vị đang cung cấp dịch vụ cho thuê máy hàn ống HDPE trên thị trường hiện nay, ANT là cái tên nổi bật được nhiều kỹ sư, nhà thầu đánh giá cao về sự chuyên nghiệp và chất lượng thiết bị. Đây là thương hiệu có nhiều năm kinh nghiệm trong lĩnh vực vật tư ngành nước, phụ kiện hệ thống đường ống và thiết bị đo lường công nghiệp.
Không chỉ cung cấp đa dạng máy hàn ống HDPE, ANT còn ghi điểm nhờ chính sách thuê máy linh hoạt, mức giá cạnh tranh và đội ngũ kỹ thuật am hiểu chuyên môn. Đặc biệt tại khu vực Hà Nội và các tỉnh lân cận, ANT luôn đảm bảo tiến độ giao máy nhanh chóng, đi kèm dịch vụ hỗ trợ vận hành, hướng dẫn sử dụng tận tình cho từng công trình cụ thể.
Sự cam kết về chất lượng máy móc, tính minh bạch trong hợp đồng thuê, cùng khả năng đồng hành hỗ trợ kỹ thuật trong suốt quá trình sử dụng đã giúp ANT trở thành lựa chọn tin cậy của nhiều đơn vị thi công trên toàn quốc. Nếu bạn đang cần thuê máy hàn ống HDPE uy tín, đừng ngần ngại liên hệ ANT để nhận tư vấn chi tiết và báo giá ưu đãi!