
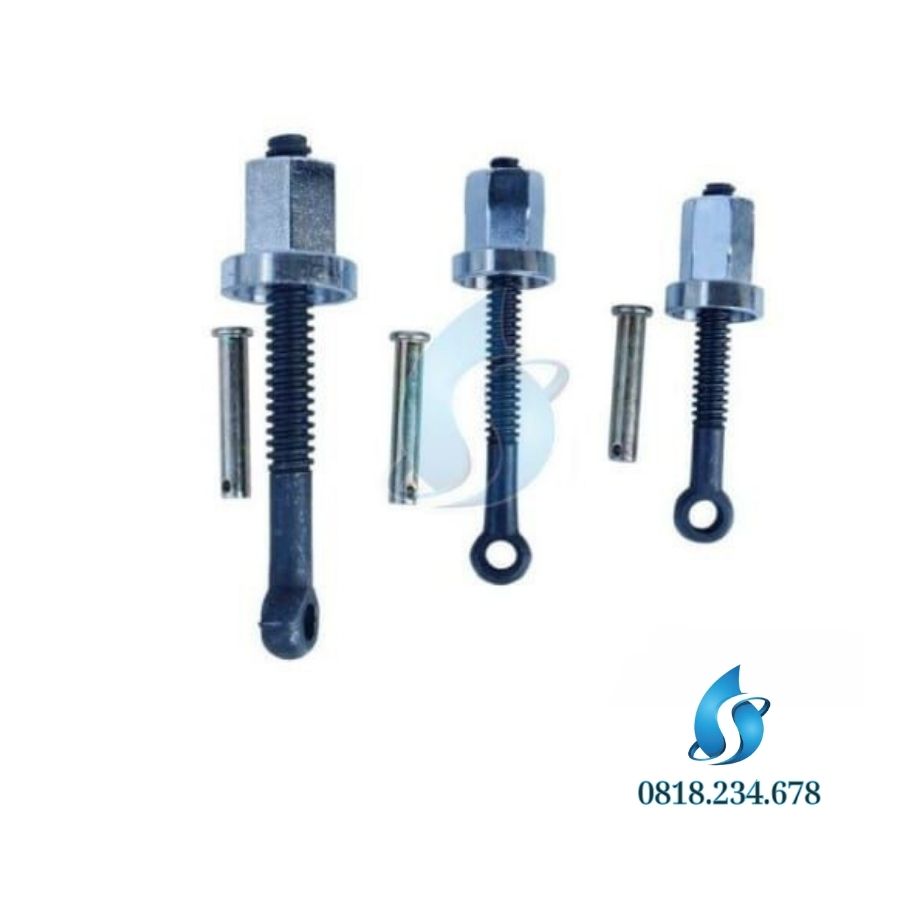
Ốc máy hàn (còn gọi là ốc kẹp máy hàn, bu lông khóa kẹp, bu lông mắt máy hàn ống HDPE, clamp eye bolt) là bộ bu lông dùng để đóng và siết nửa trên của vòng kẹp xuống nửa dưới trên máy hàn đối đầu ống nhựa. Một bộ gồm bu lông có đầu mắt tròn, đai ốc cao có vai tỳ (đai ốc siết) và chốt xỏ qua mắt bu lông để làm trục xoay. Đây là chi tiết nhỏ nhưng chịu lực lớn, quyết định việc ống có bị trượt trong kẹp khi bào, khi gia nhiệt và khi ép hàn hay không. ANT Thành Nam cung cấp ốc máy hàn thay thế cho máy hàn cơ và máy hàn thủy lực.
Ốc máy hàn là gì và nằm ở đâu trên máy?
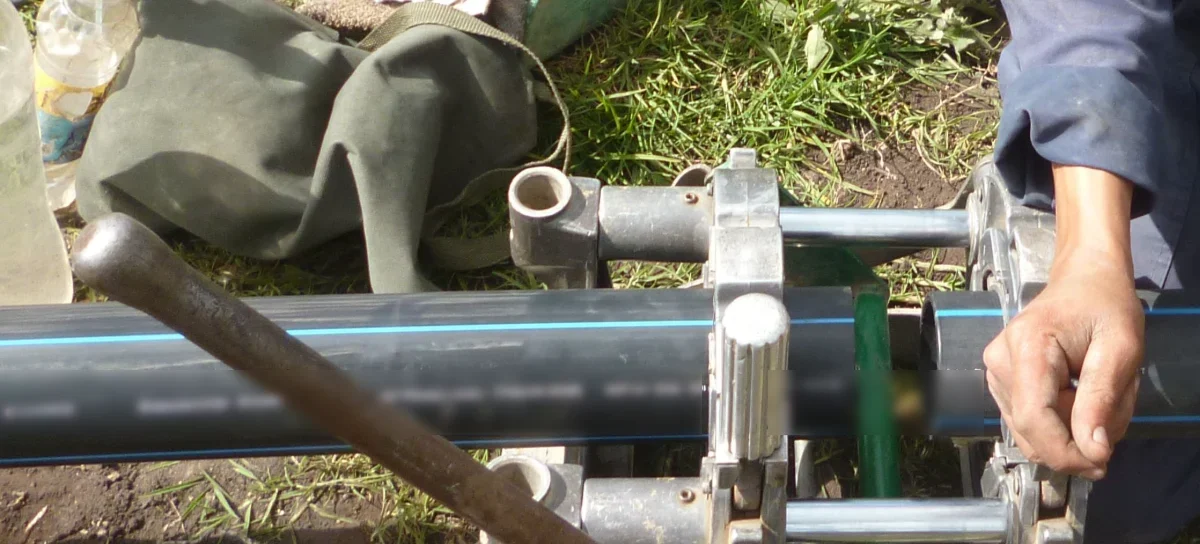
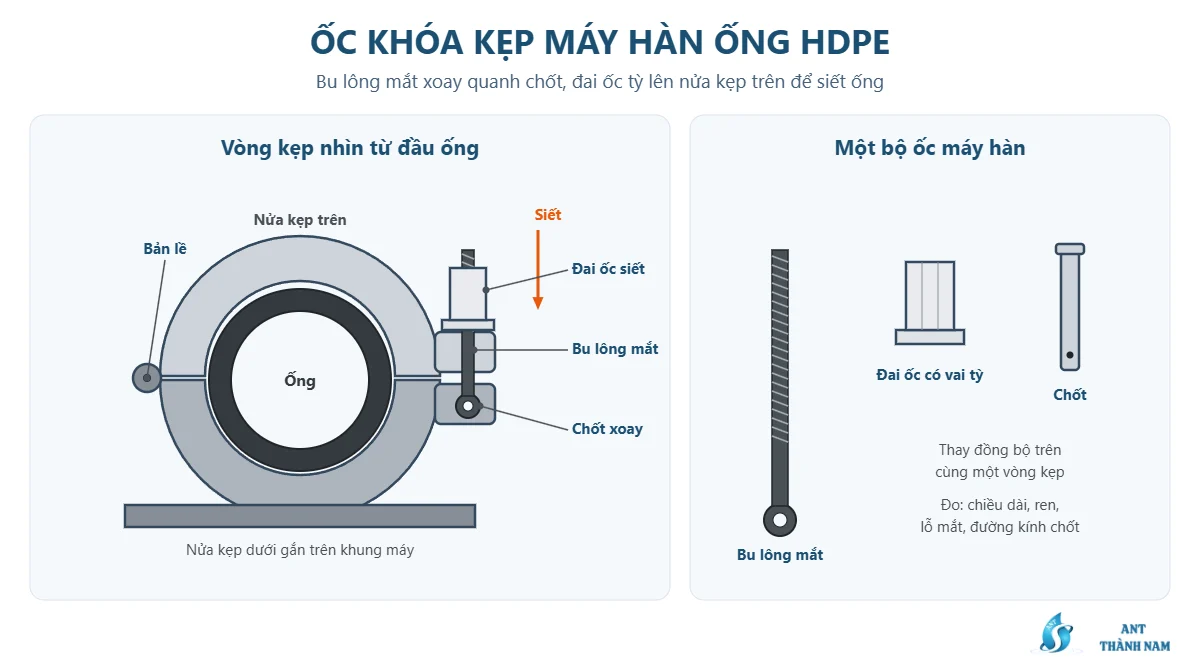
Trên máy hàn đối đầu, mỗi vòng kẹp gồm hai nửa: nửa dưới gắn cố định trên khung, nửa trên có bản lề ở một bên. Ở phía đối diện bản lề, bu lông mắt được lắp xoay quanh một chốt. Khi đặt ống vào, người thợ hạ nửa kẹp trên xuống, lật bu lông vào rãnh của nửa kẹp trên rồi vặn đai ốc để siết. Mở kẹp thì làm ngược lại: nới đai ốc, lật bu lông ra ngoài và nâng nửa kẹp trên lên.
Cách lắp “bu lông lật” này giúp đóng mở kẹp nhanh mà không phải tháo rời đai ốc, rất tiện khi phải kẹp và tháo ống nhiều lần trong ngày. Máy hàn 4 kẹp ANT 160 – 200 hay máy hàn thủy lực ANT-160H đều có một bộ ốc như vậy trên mỗi vòng kẹp.
Cấu tạo một bộ ốc máy hàn
| Chi tiết | Đặc điểm | Chức năng |
|---|---|---|
| Bu lông mắt | Thân ren dài, đầu có mắt tròn | Tạo lực kéo nửa kẹp trên xuống nửa kẹp dưới |
| Đai ốc siết | Đai ốc cao, có vai tỳ (bích tỳ) ở đáy | Tỳ lên nửa kẹp trên; vặn để tăng lực kẹp |
| Chốt | Chốt trụ, có lỗ ở đầu để lắp chốt chẻ hoặc phanh | Làm trục xoay cho bu lông trên nửa kẹp dưới |
Trên nhiều máy, đai ốc siết được làm cao và có lục giác lớn để dùng cờ lê hoặc tay vặn chuyên dụng. Một số máy lắp núm vặn hoặc tay quay thay cho đai ốc lục giác, nhưng nguyên lý vẫn giống nhau.
Vì sao ốc máy hàn quan trọng với chất lượng mối hàn?
Trong một chu trình hàn đối đầu, ống phải đứng yên tuyệt đối trong vòng kẹp ở cả ba giai đoạn:
- Khi bào mặt đầu: dao bào tạo mô-men xoắn lên ống. Nếu kẹp lỏng, ống xoay theo dao, mặt bào không phẳng.
- Khi tạo gờ và ép hàn: lực ép dọc trục rất lớn. Theo DVS 2207-1, áp lực tiếp xúc khi tạo gờ và ép hàn ống PE khoảng 0,15 N/mm² trên toàn bộ diện tích mặt cắt ống. Nếu ống trượt trong kẹp, lực ép thực tế lên mặt hàn nhỏ hơn giá trị cài đặt.
- Khi làm nguội: mối hàn phải được giữ dưới áp lực cho đến hết thời gian làm nguội. Ống trượt ở giai đoạn này có thể làm mối hàn bị kéo tách khi nhựa chưa đông cứng hẳn.
Ngoài ra, vòng kẹp siết đều còn giúp nắn tròn ống bị ô-van và chỉnh lệch mép. Theo Hayes Pipe Fusion Machines, lệch mép giữa hai ống không nên vượt quá 10% chiều dày thành; người thợ thường chỉnh lệch mép bằng cách siết thêm ốc ở phía ống bị cao. Khi ren bu lông mòn hoặc đai ốc trờn, việc chỉnh này gần như không thể làm chính xác.
Dấu hiệu cần thay ốc máy hàn
| Dấu hiệu | Nguyên nhân thường gặp | Hậu quả |
|---|---|---|
| Vặn nặng, kẹt giữa chừng | Ren bẩn, dính cát, bị móp do va đập | Không siết đủ lực, dễ làm trờn ren |
| Đai ốc xoay trơn, không ăn lực | Ren bu lông hoặc đai ốc bị trờn | Kẹp không giữ được ống |
| Bu lông cong | Siết quá lực, bị rơi hoặc va đập khi vận chuyển | Không lật vào rãnh được, lực kẹp lệch |
| Mắt bu lông mòn, chốt lỏng | Dùng lâu, không tra dầu | Bu lông rơ, kẹp không ổn định |
| Rỉ sét, ren sần | Để máy ngoài trời, dính nước | Vặn nặng, mòn nhanh |
| Mất chốt, mất phanh chốt | Tháo lắp nhiều lần | Bu lông tuột khỏi kẹp khi đang làm việc |
Khi một bộ ốc có dấu hiệu trên, nên thay ngay. So với chi phí cắt bỏ một mối hàn hỏng, bộ ốc thay thế rẻ hơn rất nhiều.
Bảo dưỡng ốc và vòng kẹp
Trong bản tin hướng dẫn bảo dưỡng máy hàn của hãng McElroy (Mỹ), phần kẹp và bu lông kẹp được nêu riêng với các khuyến nghị: làm sạch răng kẹp và má kẹp bằng bàn chải cứng để tránh trượt ống; làm sạch ổ tỳ của núm siết bằng dầu hỏa hoặc dung môi rồi tra dầu máy loại nhẹ; ren bu lông mắt dùng bàn chải mềm để làm sạch. Có thể áp dụng tương tự cho máy hàn ANT:
- Sau mỗi ca: dùng bàn chải mềm làm sạch cát, phoi nhựa bám trên ren bu lông và mặt tỳ của đai ốc.
- Hằng tuần: tra một lượng dầu máy nhẹ vào ren và chốt; lau bớt dầu thừa để không bám bụi.
- Kiểm tra chốt: chốt phải còn phanh hoặc chốt chẻ; thay ngay nếu mất.
- Không dùng ống thép nối dài tay vặn để siết: lực quá lớn làm cong bu lông, trờn ren và có thể làm nứt nửa kẹp.
- Bảo quản máy trong nhà hoặc che kín, tránh mưa nắng làm rỉ ren.
Cách siết kẹp đúng
- Lắp má kẹp đúng cỡ ống, kiểm tra má kẹp sạch, không dính dầu mỡ.
- Đặt ống lên giá con lăn để ống nằm thẳng trục với máy, không đè xuống kẹp.
- Hạ nửa kẹp trên, lật bu lông vào rãnh, vặn đai ốc bằng tay cho đến khi đai ốc tỳ lên kẹp.
- Siết đều các kẹp, không siết một kẹp quá chặt trong khi kẹp kia còn lỏng.
- Áp hai đầu ống vào nhau, kiểm tra lệch mép; nếu một ống cao hơn, siết thêm ốc ở phía đó để chỉnh.
- Trong lúc bào và hàn, theo dõi vạch đánh dấu trên ống sát mép kẹp để phát hiện ống bị trượt.
Kiểm tra nhanh trước mỗi ca hàn
| Hạng mục | Cách kiểm tra | Đạt |
|---|---|---|
| Ren bu lông | Vặn đai ốc hết hành trình bằng tay | Vặn trơn, không kẹt, không lỏng rơ |
| Thân bu lông | Nhìn dọc thân bu lông | Thẳng, không cong |
| Chốt và mắt | Lắc bu lông quanh chốt | Xoay nhẹ, không rơ nhiều, còn phanh chốt |
| Mặt tỳ đai ốc | Quan sát vai tỳ | Không mẻ, không biến dạng |
| Rãnh trên nửa kẹp trên | Lật bu lông vào rãnh | Bu lông vào rãnh dễ, không cấn |
Nếu phát hiện ống trượt trong kẹp trong lúc hàn (vạch đánh dấu trên ống dịch khỏi mép kẹp), mối hàn đó nên được đánh giá lại hoặc cắt bỏ và hàn lại sau khi đã khắc phục kẹp và ốc.
Ốc máy hàn cơ và ốc máy hàn thủy lực có giống nhau?
Nguyên lý giống nhau, nhưng kích thước bu lông, chiều dài ren, đường kính chốt và kiểu đai ốc khác nhau theo từng dòng máy và dải ống. Máy cỡ lớn dùng bu lông dài và to hơn vì vòng kẹp lớn và lực ép lớn. Vì vậy không thể lấy ốc của máy này lắp cho máy khác nếu chưa đo đạc và so sánh.
| Dòng máy | Ví dụ model ANT | Ghi chú |
|---|---|---|
| Máy hàn cơ 4 kẹp | D63 – D160, ANT 160 – 200, ANT 250 | Lực kẹp do tay thợ siết, bu lông nhỏ gọn |
| Máy hàn thủy lực | ANT-160H, ANT-250H, ANT-315H… | Kẹp lớn hơn, bu lông dài và chịu lực lớn hơn |
Thông tin cần cung cấp khi đặt ốc máy hàn
| Model máy, dải ống | Ví dụ ANT 160, ANT 250, ANT-250H, ANT-315H… |
|---|---|
| Tổng chiều dài bu lông | Đo từ tâm mắt đến đầu ren |
| Đường kính và bước ren | Đo bằng thước kẹp, hoặc gửi ảnh đặt cạnh thước |
| Đường kính lỗ mắt và chốt | Đo trực tiếp trên bộ cũ |
| Kiểu đai ốc | Đai ốc lục giác có vai tỳ, núm vặn hay tay quay |
| Số lượng | Theo bộ; nên thay đồng bộ trên cùng một vòng kẹp |
Cách nhanh nhất là gửi ảnh bộ ốc cũ đặt cạnh thước đo cùng ảnh nhãn máy. Kỹ thuật ANT sẽ đối chiếu và báo mã phù hợp.
An toàn khi thao tác
- Không đặt tay giữa hai nửa kẹp khi hạ kẹp trên.
- Không siết hoặc nới ốc khi máy đang ép hàn hoặc đang làm nguội.
- Không đứng đối diện đầu ống khi siết kẹp ống lớn đang chịu kéo từ giá con lăn.
- Đeo găng tay khi làm việc gần đĩa nhiệt; khung kẹp gần đĩa nhiệt có thể nóng.
Báo giá ốc máy hàn
Giá ốc máy hàn phụ thuộc model máy và số lượng bộ. ANT Thành Nam cung cấp đầy đủ linh kiện thay thế cho máy hàn ống HDPE: má kẹp máy hàn, khung máy hàn, đĩa nhiệt máy cơ 4R, đĩa bào máy cơ 4R, lưỡi dao đĩa bào và bộ điều khiển thủy lực. Liên hệ Hotline 0818.234.678 (TP.HCM) hoặc 0842.888.817 (Hà Nội), gửi model máy và ảnh ốc cũ để được tư vấn đúng mã.
Câu hỏi thường gặp về ốc máy hàn
Có thể dùng bu lông mắt mua ngoài thị trường thay thế không?
Chỉ nên dùng khi đúng kích thước ren, chiều dài, đường kính mắt và đủ cấp bền. Bu lông mềm hoặc sai kích thước dễ cong, trờn ren khi siết mạnh, làm kẹp mất lực giữ ống.
Vì sao ống bị trượt dù đã siết chặt ốc?
Thường do má kẹp sai cỡ, răng kẹp bẩn hoặc dính dầu, ren ốc đã trờn nên lực siết không truyền xuống kẹp. Kiểm tra cả má kẹp và ốc.
Có nên tra mỡ vào ren ốc máy hàn?
Nên dùng dầu máy loại nhẹ, lượng vừa đủ và lau phần thừa. Mỡ đặc dễ bám cát và phoi nhựa, làm ren nhanh mòn.
Bao lâu thì phải thay ốc máy hàn?
Không có mốc cố định. Thay khi ren trờn, bu lông cong, mắt mòn hoặc đai ốc không còn ăn lực. Nên kiểm tra mỗi khi bảo dưỡng máy.




Đánh giá
Chưa có đánh giá nào.