
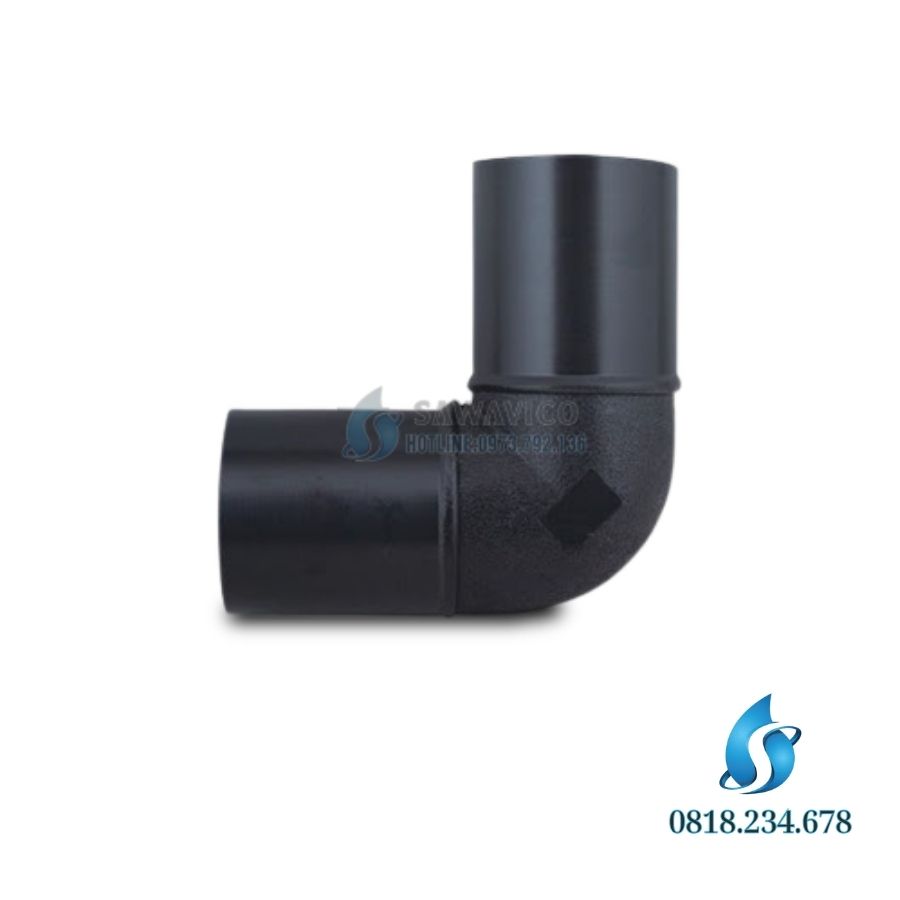
Cút hàn HDPE (còn gọi là co hàn HDPE, cút hàn nối đầu HDPE, cút HDPE 90 độ, butt fusion elbow) là phụ kiện bằng nhựa PE100 dùng để đổi hướng đường ống HDPE, kết nối với ống bằng phương pháp hàn nhiệt đối đầu. Sau khi hàn, cút và ống trở thành một khối nhựa liền, không có gioăng, không có ren, nên mối nối kín tuyệt đối và bền như chính thân ống. ANT Thành Nam cung cấp cút hàn HDPE từ Ø63 đến Ø450 (đặt hàng đến Ø800), áp lực PN10 và PN16, dùng cho cấp nước, thoát nước, xử lý nước thải và đường ống công nghiệp.
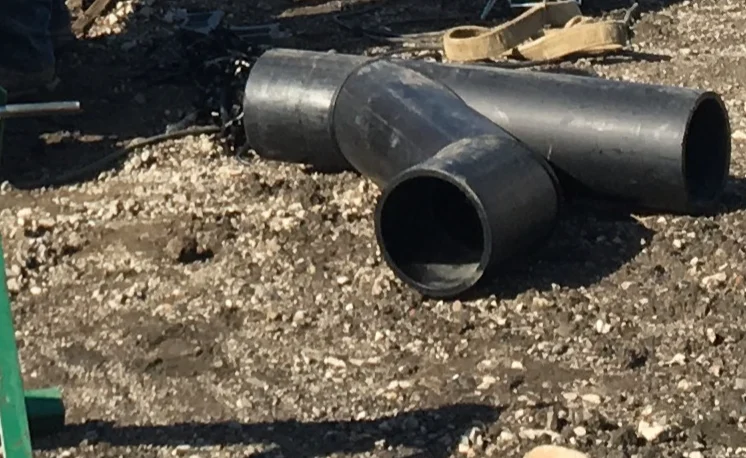
Cút hàn HDPE là gì?
Trên một tuyến ống HDPE, cút là phụ kiện được dùng nhiều nhất sau ống: mỗi lần đường ống rẽ góc, vòng qua công trình, chuyển từ phương ngang sang phương đứng hoặc đi vào trạm bơm đều cần cút. Cút hàn HDPE có hai đầu trơn cùng đường kính ngoài và cùng chiều dày thành với ống, được hàn trực tiếp vào ống bằng máy hàn đối đầu.
Điểm khác biệt quan trọng của cút hàn so với cút ren hay cút gioăng là mối nối không cần vật liệu làm kín. Nhựa của ống và cút nóng chảy, đan xen vào nhau rồi đông cứng lại thành một khối. Theo hướng dẫn phụ kiện HDPE của Primepoly, mối hàn đối đầu được thực hiện đúng quy trình có độ bền tương đương thân ống, vì vậy hệ thống ống hàn HDPE thường được xem là “hệ thống liền khối” (fully restrained), không cần gối chặn bê tông tại điểm đổi hướng như ống gang hoặc ống nhựa nối gioăng.
Các loại cút hàn HDPE
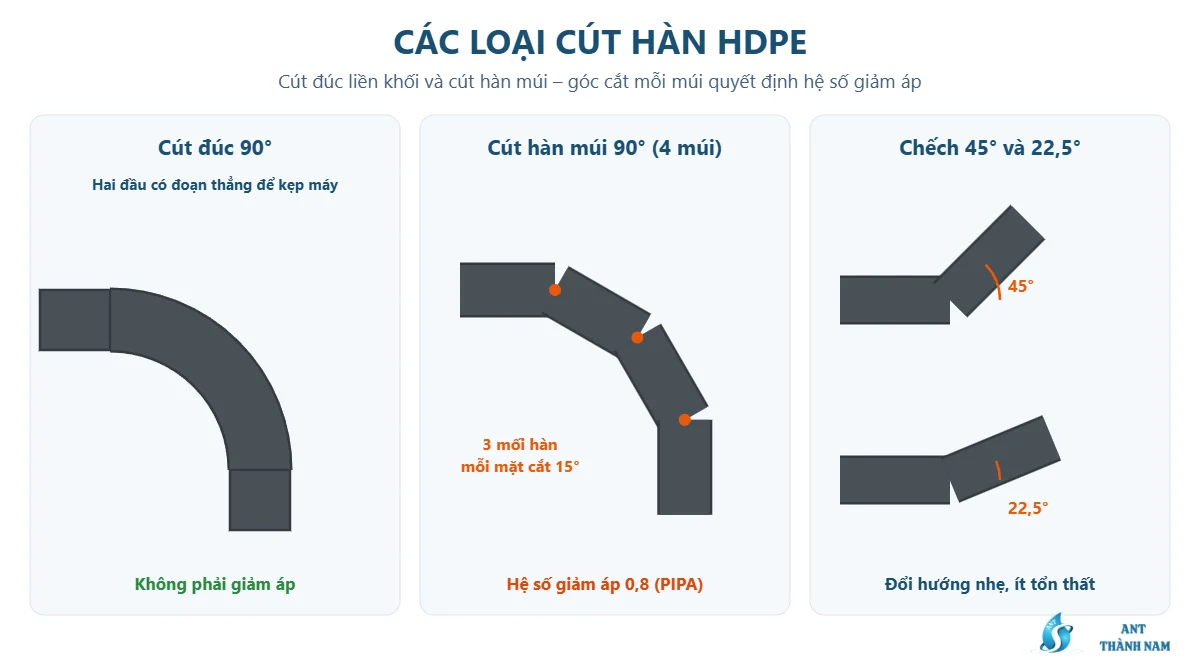
Cút hàn HDPE được phân loại theo góc và theo cách chế tạo. Hai cách phân loại này ảnh hưởng trực tiếp đến khả năng chịu áp và giá thành.
Theo góc đổi hướng
| Góc | Tên thường gọi | Vị trí dùng |
|---|---|---|
| 90° | Cút vuông, cút 90 | Rẽ vuông góc, chuyển ngang – đứng, vào trạm bơm |
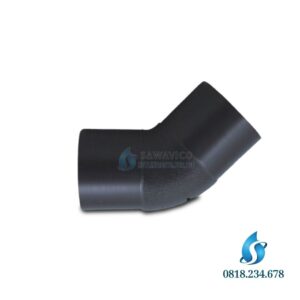
| 45° | Chếch 45, lơi 45 | Đổi hướng nhẹ, né vật cản, nhánh chữ Y |
| 22,5° | Chếch 22,5° | Uốn tuyến theo địa hình, đổi hướng rất nhẹ |
| 11,25° | Chếch 11,25° | Tuyến dài theo đường cong, tuyến ven sông, đê |
Theo cách chế tạo
| Loại | Cách làm | Ưu điểm | Lưu ý |
|---|---|---|---|
| Cút đúc (injection moulded) | Ép phun nguyên khối trong khuôn | Đồng đều, chịu áp bằng áp định danh ghi trên cút | Thường chỉ có ở cỡ nhỏ và trung bình |
| Cút hàn múi (segmented, fabricated) | Cắt ống thành nhiều đoạn vát góc rồi hàn đối đầu lại | Làm được mọi cỡ lớn và mọi góc | Phải giảm áp (derating) theo góc cắt mỗi múi |
| Cút uốn nóng (sweep bend) | Gia nhiệt và uốn ống thành cung tròn | Bán kính lớn, dòng chảy êm, ít tổn thất | Chiếm nhiều không gian, chiều dày thành mỏng đi ở mặt ngoài cung |
Hàng ANT cung cấp là cút sản xuất theo công nghệ đúc và tiện hoàn thiện (hai đầu tiện phẳng, đúng chiều dày), phù hợp phần lớn công trình cấp thoát nước.
Thông số kỹ thuật cút hàn HDPE ANT
| Vật liệu | Nhựa PE100 |
|---|---|
| Công nghệ sản xuất | Đúc và tiện |
| Kích thước | Ø63 – Ø450 (Ø500 – Ø800 theo đơn hàng) |
| Áp lực | PN10 (SDR17), PN16 (SDR11) |
| Phương pháp nối | Hàn nối đầu (butt fusion) |
| Màu sắc | Đen |
| Xuất xứ | Trung Quốc, Malaysia |
| Đóng gói | Bao tải |
| Bảo hành | 12 tháng |
Bảng chiều dày cút hàn HDPE PN10 và PN16
Chiều dày thành cút phải bằng chiều dày thành ống để hai mặt hàn trùng khít. Bảng dưới là chiều dày theo hai cấp áp phổ biến, tương ứng ống PE100 SDR17 (PN10) và SDR11 (PN16):
| Đường kính ngoài (mm) | PN10 – SDR17 (mm) | PN16 – SDR11 (mm) |
|---|---|---|
| Ø63 | 3,8 | 5,8 |
| Ø75 | 4,5 | 6,8 |
| Ø90 | 5,4 | 8,2 |
| Ø110 | 6,6 | 10,0 |
| Ø125 | 7,4 | 11,4 |
| Ø140 | 8,3 | 12,7 |
| Ø160 | 9,5 | 14,6 |
| Ø180 | 10,7 | 16,4 |
| Ø200 | 11,9 | 18,2 |
| Ø225 | 13,4 | 20,5 |
| Ø250 | 14,8 | 22,7 |
| Ø280 | 16,6 | 25,4 |
| Ø315 | 18,7 | 28,6 |
| Ø355 | 21,1 | 32,2 |
| Ø400 | 23,7 | 36,3 |
| Ø450 | 26,7 | 40,9 |
SDR, PN và PE100: đọc thông số cút hàn thế nào?
Ba thông số này luôn đi cùng nhau trên ống và phụ kiện HDPE:
- SDR (Standard Dimension Ratio) = đường kính ngoài ÷ chiều dày thành. Ví dụ Ø110 dày 10 mm có SDR = 11. SDR càng nhỏ, thành càng dày, chịu áp càng cao.
- PE100 là cấp vật liệu có độ bền dài hạn tối thiểu (MRS) 10 MPa ở 20 °C trong 50 năm.
- PN là áp lực làm việc danh định (bar) ở 20 °C, tính theo công thức PN = 20 × MRS ÷ [C × (SDR − 1)], với hệ số an toàn C = 1,25 cho cấp nước.
Áp dụng công thức: PE100 SDR11 → PN = 20 × 10 ÷ (1,25 × 10) = 16 bar; PE100 SDR17 → PN = 200 ÷ (1,25 × 16) = 10 bar. Đây chính là lý do cút PN16 dày gấp khoảng 1,5 lần cút PN10 cùng cỡ.
Nguyên tắc chọn: cút phải cùng SDR với ống. Hàn cút SDR11 với ống SDR17 tạo bậc bên trong mối hàn, gây tập trung ứng suất và cản dòng chảy, đồng thời thời gian gia nhiệt của hai bên không khớp nhau.
Cút hàn múi và hệ số giảm áp
Với cỡ lớn hoặc góc đặc biệt, cút thường được hàn từ nhiều đoạn ống cắt vát (cút múi). Mỗi mối hàn vát góc chịu ứng suất lớn hơn mối hàn thẳng, nên cút múi phải được giảm áp. Theo hướng dẫn POP006 của Hiệp hội Ống nhựa Úc PIPA:
| Góc cắt mỗi múi (β) | Hệ số giảm áp | Ví dụ |
|---|---|---|
| ≤ 7,5° | 1,0 (không giảm) | Cút 90° làm từ 7 múi trở lên (6 mối hàn × 15° góc đổi, mỗi mặt cắt 7,5°) |
| 7,5° – 15° | 0,8 | Cút 90° 4 múi (3 mối hàn × 30°, mỗi mặt cắt 15°) |
| > 15° | Không cho phép | Cút 90° chỉ 2 múi (một mối cắt 45°) |
Hướng dẫn này cũng nêu rõ phụ kiện đúc (injection moulded) và phụ kiện điện trở làm việc ở đúng áp lực ghi trên phụ kiện, không phải giảm áp. Ví dụ: cút múi 4 đoạn làm từ ống PN16 chỉ nên tính áp làm việc 16 × 0,8 = 12,8 bar. Nếu hệ thống cần đủ 16 bar, nên dùng cút đúc hoặc cút múi làm từ ống SDR thấp hơn (thành dày hơn).
Giảm áp theo nhiệt độ
PN của ống và cút HDPE được tính ở 20 °C. Khi nhiệt độ nước cao hơn, nhựa PE mềm hơn và áp lực cho phép giảm. Với nước cấp sinh hoạt ở Việt Nam (khoảng 25 – 30 °C), nhiều nhà sản xuất khuyến nghị nhân thêm hệ số khoảng 0,9 cho áp lực làm việc. Với nước nóng từ 40 °C trở lên, cần tra bảng giảm áp của nhà sản xuất ống và cân nhắc chọn cấp PN cao hơn.
Ưu điểm của cút hàn HDPE
- Mối nối liền khối: không rò, không tuột, chịu được lực dọc trục nên hạn chế gối chặn.
- Chống ăn mòn: không gỉ, không bị ăn mòn điện hóa, chịu được đất phèn, nước mặn, nước thải.
- Chịu va đập, búa nước tốt: HDPE đàn hồi, hấp thụ xung áp tốt hơn ống cứng.
- Nhẹ, dễ vận chuyển: giảm chi phí nhân công và thiết bị nâng.
- Tuổi thọ dài: vật liệu PE100 được thiết kế cho tuổi thọ 50 năm ở điều kiện danh định.
- An toàn vệ sinh: phù hợp nước uống khi dùng hạt nhựa đạt chuẩn.
Ứng dụng của cút hàn HDPE
- Mạng cấp nước đô thị, nông thôn; tuyến ống truyền dẫn nước thô, nước sạch.
- Hệ thống thoát nước, thu gom và xử lý nước thải.
- Đường ống PCCC chôn ngầm (dùng cấp PN16).
- Đường ống nuôi trồng thủy sản, tưới tiêu nông nghiệp.
- Đường ống dẫn hóa chất, nước biển, bùn cát trong khai khoáng.
- Tuyến ống vượt sông, qua đầm lầy, khu vực đất lún.
Hướng dẫn hàn cút HDPE vào ống
- Kiểm tra đồng bộ: cút và ống cùng đường kính, cùng SDR, cùng vật liệu PE100.
- Kẹp cút đúng cách: dùng má kẹp phù hợp; với cút có đoạn thẳng ngắn, tháo bớt một vòng kẹp hoặc dùng má kẹp phụ kiện. Đoạn thẳng của cút phải đủ dài để kẹp chắc.
- Bào mặt đầu bằng đĩa bào tới khi phoi ra liên tục; kiểm tra lệch mép không quá 10% chiều dày thành.
- Gia nhiệt bằng đĩa nhiệt ở 200 – 220 °C theo DVS 2207-1, tạo gờ, ngâm nhiệt khoảng 10 giây cho mỗi mm chiều dày.
- Chuyển đổi nhanh và ép hàn với áp lực theo bảng của máy (0,15 N/mm² áp lực tiếp xúc + áp lực kéo).
- Làm nguội dưới áp đủ thời gian; không tháo kẹp, không di chuyển cút sớm.
- Kiểm tra gờ hàn: gờ đều hai bên, tròn, không nứt, không lõm ở giữa.
Lưu ý khi thiết kế tuyến ống có cút hàn
- Hạn chế cút 90° liên tiếp: nên thay bằng hai cút 45° hoặc uốn ống tự nhiên. Ống HDPE có thể uốn nguội với bán kính từ khoảng 25 lần đường kính ngoài trở lên (tùy SDR và nhiệt độ), giảm bớt số cút cần dùng.
- Giãn nở nhiệt: HDPE giãn nở khoảng 0,2 mm/m/°C. Tuyến ống lộ thiên nên có đoạn đổi hướng hấp thụ giãn nở, không kẹp cứng cút giữa hai điểm cố định.
- Nối với van, bơm: dùng đầu bích hàn HDPE kết hợp mặt bích thép tại vị trí cút gần thiết bị.
- Chôn ngầm: đệm cát quanh cút, đầm kỹ; không để cút tựa trực tiếp lên đá cứng.
Kiểm tra cút hàn HDPE khi nhận hàng
- Đường kính ngoài, chiều dày thành đúng SDR đặt hàng (đo bằng thước kẹp).
- Góc cút đúng (90°, 45°, 22,5°), hai mặt đầu phẳng, vuông góc với trục.
- Bề mặt nhẵn, không rỗ, không nứt, không bọt khí ở mặt cắt.
- Ký hiệu trên cút: vật liệu PE100, SDR hoặc PN, đường kính, góc.
- Chiều dài đoạn thẳng hai đầu đủ để kẹp trên máy hàn.
Báo giá cút hàn HDPE
Giá cút hàn HDPE phụ thuộc vào đường kính, cấp áp (PN10 hay PN16), góc, loại cút (đúc hay hàn múi) và số lượng. Khi cần báo giá, bạn ghi rõ ví dụ “Cút hàn HDPE 90°, Ø160, PN16 – 20 cái”.
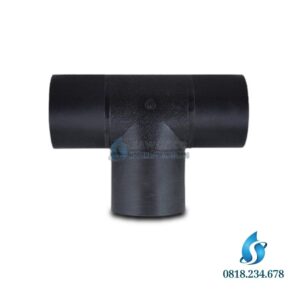
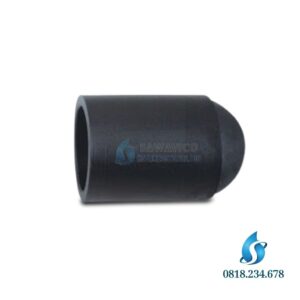
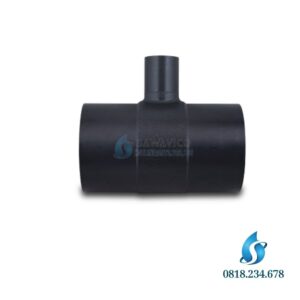
ANT cung cấp đồng bộ phụ kiện hàn đối đầu HDPE: chếch 22,5° hàn nối đầu, tê đều hàn HDPE, tê thu hàn HDPE, côn thu hàn HDPE, nút bịt hàn HDPE, đầu bích hàn HDPE và máy hàn đối đầu. Liên hệ Hotline 0818.234.678 (TP.HCM) hoặc 0842.888.817 (Hà Nội) để nhận báo giá cút hàn HDPE.
Câu hỏi thường gặp về cút hàn HDPE
Cút hàn HDPE PN10 và PN16 khác nhau thế nào?
Khác nhau ở chiều dày thành: PN10 tương ứng SDR17, PN16 tương ứng SDR11. Cút PN16 dày hơn, chịu áp cao hơn và phải hàn với ống cùng SDR11.
Có hàn cút HDPE bằng máy hàn điện trở được không?
Cút hàn đối đầu được thiết kế để hàn bằng máy hàn đối đầu. Nếu muốn dùng máy hàn điện trở, cần thêm măng sông điện trở giữa cút và ống, hoặc dùng cút điện trở chuyên dụng.
Cút hàn múi có yếu hơn cút đúc không?
Có, nếu góc cắt mỗi múi lớn. Theo PIPA, cút múi có góc cắt từ 7,5° đến 15° phải giảm áp còn 80%; góc cắt không vượt quá 15°.
Cút hàn HDPE có cần gối chặn bê tông không?
Hệ thống ống hàn HDPE là liền khối nên thường không cần gối chặn như ống nối gioăng. Tuy vậy, tại vị trí nối chuyển sang ống gang, ống thép hoặc van lớn, vẫn cần tính toán neo giữ.
Đánh giá
Chưa có đánh giá nào.